Сравниваем гидроабразивную, плазменную и газокислородную резку толстого листа по требованиям к материалу, кромке и точности. Какие данные из чертежа определяют выбор и что подтверждать у исполнителя резки.
Заявка звучит просто: «нужна гидроабразивная резка листа 30 мм». Через два дня выясняется, что деталь потом всё равно идёт на фрезеровку, точность гидроабразива для неё избыточна, а цена в полтора-два раза выше плазмы. Или наоборот: заказали плазму, а деталь — фланцевая заготовка из нержавеющей стали под ответственный сварной шов, и заказчик не учёл зону термического влияния у кромки.
Способ резки — не предпочтение, а следствие требований чертежа. Ниже разбираем, какие параметры определяют выбор между гидроабразивной и термической резкой толстого листа и что из этого нужно подтвердить у исполнителя.
Ситуация: что стоит за словом «резка»
Резка толстого листа выполняется разными физическими принципами, и каждый из них по-своему воздействует на металл.
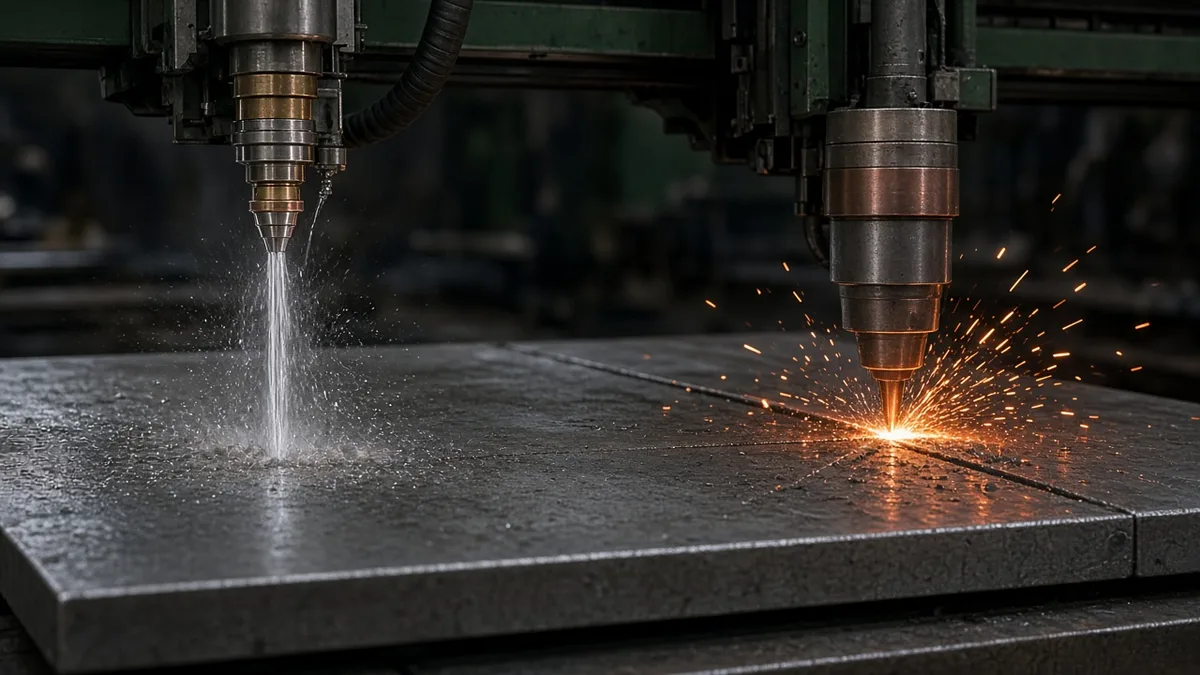
Гидроабразивная резка — струя воды высокого давления с абразивом. Металл не нагревается до плавления, зоны термического влияния нет, структура и свойства у кромки остаются исходными. Способ практически безразличен к материалу: режет углеродистую и коррозионностойкую сталь, цветные металлы, композиты. Ограничения — скорость и стоимость: рез идёт медленнее термического, расходуется абразив, цена за метр контура выше.
Плазменная резка — расплавление металла плазменной дугой. Скорость на углеродистом листе значительно выше, стоимость метра реза ниже. Кромка нагревается, образуется зона термического влияния, возможен скос кромки и наплыв с обратной стороны, которые снимаются зачисткой.
Газокислородная резка — окисление металла в струе кислорода. Работает на углеродистых и низколегированных сталях, хорошо себя ведёт на больших толщинах, оборудование распространённое. Зона термического влияния шире, чем у плазмы, ширина реза больше, требования к припуску выше. Для коррозионностойких сталей способ в общем случае не применяется.
Ни один из способов не «лучше» остальных вообще. Он лучше или хуже под конкретную деталь — с её материалом, толщиной, допуском и дальнейшим маршрутом обработки.
Что сравнивать при выборе способа
| Что сравниваем | Гидроабразивная резка | Плазменная резка | Газокислородная резка |
|---|---|---|---|
| Материалы | Практически любые, включая нержавеющие стали и цветные металлы | Углеродистые, низколегированные, коррозионностойкие (по возможностям станка) | Углеродистые и низколегированные стали |
| Зона термического влияния | Отсутствует | Есть, узкая | Есть, шире |
| Скорость реза на толстом углеродистом листе | Ниже | Выше | Высокая на больших толщинах |
| Относительная стоимость метра контура | Выше | Ниже | Ниже |
| Кромка | Без оплавления, обычно требует минимальной доработки | Возможны скос и наплыв, часто нужна зачистка | Требует зачистки, окисная плёнка |
| Припуск на последующую обработку | Обычно минимальный | Закладывается по требованию чертежа | Закладывается заведомо |
| Достижимая точность | Подтверждается исполнителем по станку и толщине | Подтверждается исполнителем по станку и толщине | Подтверждается исполнителем по станку и толщине |
Значения точности и предельные толщины намеренно не приведены цифрами: они зависят от модели оборудования, состояния расходников, геометрии контура и толщины. Это тот параметр, который запрашивается у исполнителя резки под конкретную партию.
Что уточнить. У исполнителя резки подтверждаются четыре вещи: применимость способа к вашей марке и толщине, достижимый допуск на размер, состояние кромки после реза и минимальные внутренние радиусы и диаметры отверстий. Без этого подтверждения любой чертёж остаётся предположением о результате.
Как требования чертежа определяют способ
Допустима ли зона термического влияния
Если деталь идёт под ответственный сварной шов, работает в коррозионной среде или изготавливается из коррозионностойкой стали, изменение структуры у кромки может быть неприемлемым. В этом случае преимущество гидроабразивной резки — не в точности, а в отсутствии нагрева. Решение о допустимости зоны термического влияния принимает конструктор или технолог, а не поставщик.
Что происходит с деталью дальше
Если после резки деталь всё равно проходит механическую обработку по всем ответственным размерам, добиваться высокой точности на резке не нужно — достаточно выдержать габарит с припуском. Здесь термическая резка обычно оказывается разумнее по деньгам. Если же контур после резки идёт в дело без доработки, требования к кромке и допуску переносятся на резку целиком.
Толщина и геометрия контура
Мелкие отверстия, узкие пазы и внутренние углы малого радиуса на больших толщинах ограничены физикой процесса: диаметр струи или ширина реза не дают воспроизвести контур меньше определённого размера. Это ограничение проверяется по чертежу до расчёта, иначе вместо отверстия получится вопрос от исполнителя в середине срока.
Количество деталей
При большой партии разница в скорости реза превращается в разницу в сроке. При единичных деталях на первый план выходят подготовительно-заключительные операции, и способ влияет на цену меньше, чем сам факт запуска станка под одну деталь. Как это раскладывается в цене, разобрано в статье про составляющие стоимости заготовки.
Типовые ошибки при выборе способа резки
- Способ выбран заранее и вписан в заявку как требование. Формулировка «нужна гидроабразивная резка» вместо «нужен рез без зоны термического влияния» отсекает варианты, которые могли быть дешевле при том же результате.
- Не указано, есть ли последующая обработка. Исполнитель не знает, нужен ли припуск, и либо режет в чертёжный размер там, где нужен запас, либо наоборот.
- Требования к кромке не описаны. «Ровная кромка» — не требование. Требование — снят заусенец, допустим ли скос, нужна ли зачистка до металла.
- Допуски перенесены из чертежа готовой детали на заготовку. Точность, достижимая механической обработкой, необязательно достижима резкой, и это упирается в переделку.
- Способ выбран по прошлому заказу. Деталь из нержавеющей стали и деталь из Ст3 той же толщины — разные задачи, даже если контур совпадает. Про особенности нержавеющих заготовок мы писали отдельно: заготовки из нержавеющего листа.
Памятка: что приложить к запросу на оценку способа резки
Позиция:
  Обозначение чертежа / файл (DXF, PDF):
  Марка стали:
  Толщина, мм:
  Количество, шт.:

Требования к результату:
  Допуск на габаритные размеры:
  Допуск на отверстия и внутренние контуры:
  Зона термического влияния (допустима / не допустима):
  Требования к кромке (заусенец, скос, зачистка):
  Последующая обработка (какая, по каким размерам):
  Припуск (где и сколько):
  Минимальные отверстия и радиусы на чертеже (перечислить):

Организационное:
  Срок потребности:
  Адрес поставки:
  Вопросы к исполнителю резки:
Раздел «требования к результату» важнее раздела «способ». Если он заполнен, способ подбирается под задачу, а не наоборот.
Как мы работаем с такой заявкой
ДЕЛДИН ТРЕЙД принимает чертежи с требованиями к кромке и допускам и организует оценку у производственных партнёров: подтверждаем применимость способа к вашей марке и толщине, достижимый допуск и необходимость дополнительных операций. Материал и обработку считаем одной заявкой — как это устроено, описано в статье про заготовки из толстого листа с резкой. Конкретные параметры точности и предельные толщины подтверждаем по оборудованию исполнителя, а не по общим справочным данным.